


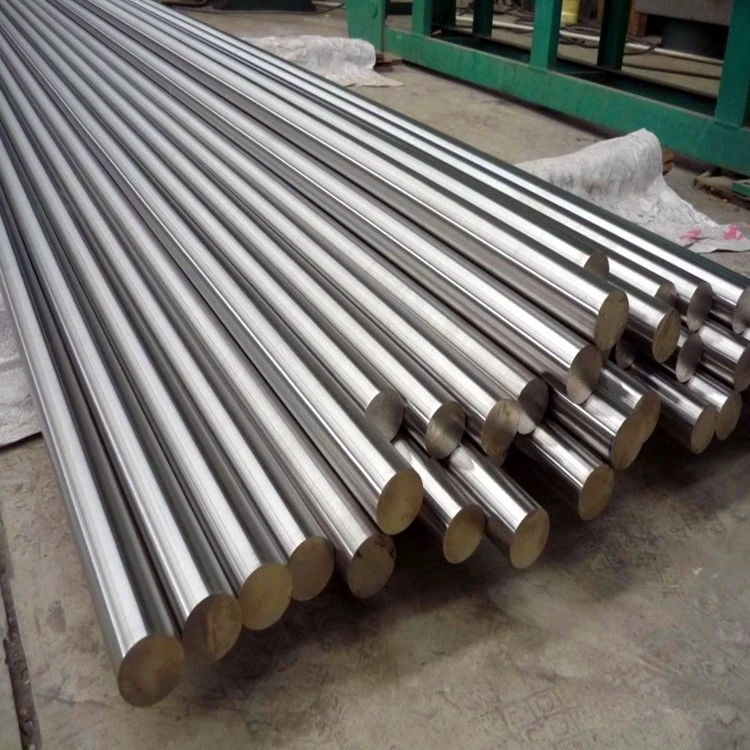

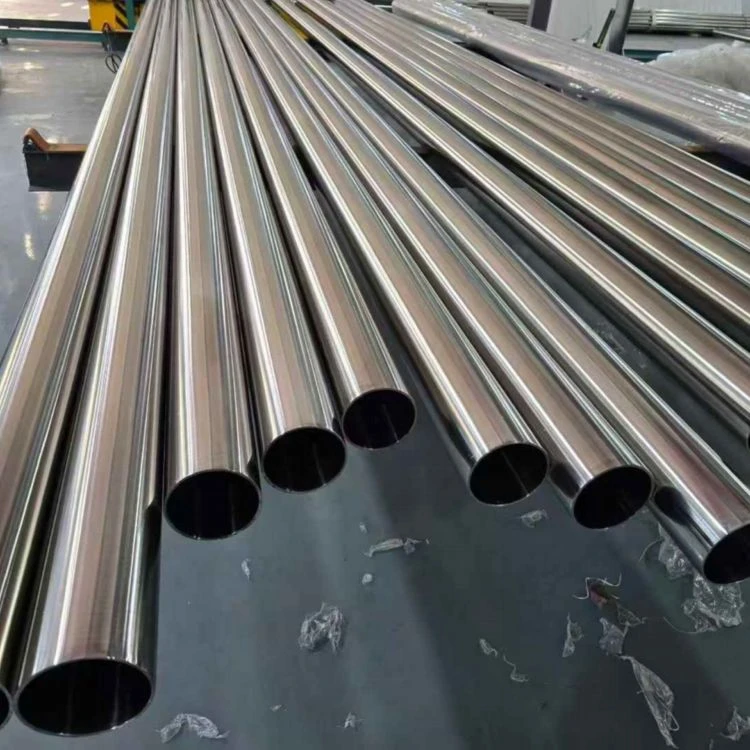

Caratteristiche dei prodotti

Coefficiente di dilatazione termica estremamente basso (vantaggio principale)
Il vantaggio principale di INVAR risiede nel suo coefficiente di dilatazione termica estremamente basso. Nell'intervallo di temperature da -100 gradi a +200 gradi, il suo coefficiente di espansione lineare medio è compreso tra 1,2 × 10⁻⁶ / grado e 1,8 × 10⁻⁶ / grado, significativamente inferiore a quello dell'acciaio al carbonio ordinario (circa 11 × 10⁻⁶ / grado) e dell'acciaio inossidabile austenitico (circa 16 × 10⁻⁶ / grado ). Nell'intervallo di temperatura ambiente fino a 100 gradi, il suo coefficiente di espansione può essere compreso tra 0,8 × 10⁻⁶ / grado e 1,2 × 10⁻⁶ / grado e persino avvicinarsi all'espansione zero entro intervalli di temperatura specifici. Questa proprietà lo rende insostituibile in applicazioni con requisiti estremamente elevati di stabilità termica dimensionale, come strumenti di misura di precisione, risonatori laser e componenti strutturali satellitari.

Buona plasticità e prestazioni di lavorazione
L'INVAR presenta buona plasticità e lavorabilità allo stato ricotto, con un allungamento fino al 30%-40% ed un'elevata riduzione di area. Può essere sottoposto a vari processi di formatura a freddo come laminazione a freddo, trafilatura a freddo, stampaggio e piegatura e può anche essere prodotto in varie forme come piastre, nastri, fili e tubi attraverso metodi di lavorazione convenzionali come tornitura, fresatura e perforazione. Ha una forte tendenza ad incrudirsi, per cui si consiglia l'utilizzo di utensili affilati e parametri di taglio adeguati.

Eccellenti proprietà meccaniche alle basse-temperature
INVAR non subisce la transizione da duttile-a-fragile in ambienti a bassa-temperatura e mantiene buone caratteristiche di resistenza e tenacità anche a -196 gradi (temperatura dell'azoto liquido), senza subire fratture fragili a bassa-temperatura. Questa proprietà lo rende un materiale di base per le navi trasportatrici e i serbatoi di stoccaggio del gas naturale liquefatto (GNL), poiché il GNL viene immagazzinato a circa -162 gradi, dove l'acciaio ordinario subirebbe una grave contrazione a freddo. Il basso coefficiente di dilatazione termica di INVAR riduce significativamente lo stress da contrazione da freddo, garantendo la sicurezza strutturale dei serbatoi di stoccaggio.

Buona stabilità dimensionale e stabilità organizzativa
INVAR può ottenere una microstruttura austenitica stabile e un'eccellente stabilità dimensionale attraverso processi di trattamento termico ottimizzati (ricottura + stabilizzazione). Durante il servizio a lungo-termine, i cambiamenti dimensionali sono minimi, rendendolo adatto per strumenti di precisione e standard metrologici che richiedono rigorosa affidabilità a lungo termine-e stabilità dimensionale. Il trattamento di stabilizzazione (mantenimento a 300-400 gradi per 10-20 ore) elimina efficacemente le tensioni residue, riducendo la deriva dimensionale durante l'utilizzo successivo.
Buone prestazioni di saldatura
INVAR può essere unito utilizzando metodi come la saldatura TIG, la saldatura a resistenza e la saldatura a fascio di elettroni. Durante la saldatura, si consiglia di utilizzare filo di apporto dello stesso materiale INVAR per garantire che le proprietà di bassa espansione del cordone di saldatura siano coerenti con il materiale di base. La ricottura di distensione-è generalmente necessaria dopo la saldatura per eliminare la crescita dei grani o le fasi precipitate che possono verificarsi nella zona-influenzata dal calore, prevenendo così cambiamenti nel coefficiente locale di dilatazione termica.
Specifiche tecniche
Composizione chimica (ASTM F1684 / GB/T 15018) Quantità rimanente
|
Elemento |
Requisiti standard |
Note |
|
Ni |
35.0 - 37.0% |
L'elemento chiave, con un contenuto di nichel di circa il 36%, è fondamentale per ottenere la proprietà di bassa espansione, determinando il punto Curie e l'effetto invar. |
|
Fe |
Quantità rimanente (circa il 64%) |
Elementi della matrice che formano una struttura austenitica cubica a facce centrate (FCC) con nichel |
|
C |
Inferiore o uguale allo 0,05% |
Controllare rigorosamente per evitare la formazione di carburi che possono danneggiare la stabilità dimensionale |
|
Mn |
Inferiore o uguale allo 0,60% |
Controllo rigoroso; livelli eccessivi aumenteranno leggermente il coefficiente di espansione |
|
Sì |
Inferiore o uguale allo 0,30% |
Controllo rigoroso |
|
P |
Inferiore o uguale allo 0,020% |
Gli elementi impuri, se eccessivi, possono compromettere la resistenza alle basse-temperature e la lavorabilità a caldo. |
|
S |
Inferiore o uguale allo 0,020% |
Elementi di impurità, rigorosamente controllati |
|
Co |
Inferiore o uguale all'1,0% |
Oligoelementi, che di solito esistono come impurità |
|
Cr |
Inferiore o uguale allo 0,50% |
Oligoelementi, che di solito esistono come impurità |
|
Cu |
Inferiore o uguale allo 0,50% |
Oligoelementi, che di solito esistono come impurità |
Proprietà fisiche
|
Proprietà |
Valore/Intervallo |
Condizioni di prova |
|
Densità |
8,05 g/cm³ |
Temperatura ambiente (20 gradi) |
|
Punto di fusione |
1427 - 1430 grado |
- |
|
Temperatura di Curie |
230 gradi (535 gradi F) |
La proprietà di bassa espansione scompare dopo questa temperatura. |
|
Conducibilità termica (20 gradi) |
10 - 13 W/(m·K) |
- |
|
Resistività |
0.78 - 0.82 μΩ·m |
Temperatura ambiente |
|
Capacità termica specifica |
515 J/(kg·K) |
Temperatura ambiente |
|
Modulo elastico (modulo di Young) |
140 - 150 GPa |
Temperatura ambiente |
|
Magnetismo |
Ferromagnetismo (sotto il punto di Curie) |
Il punto Curie è di circa 230 gradi, al di sopra del quale passa al paramagnetismo. |
Proprietà meccaniche (condizione ricotta, valori tipici)
|
Proprietà |
Valore tipico |
Specifica |
|
Resistenza alla trazione |
450 - 550 MPa |
ASTM B348 |
|
Limite di snervamento (compensazione dello 0,2%) |
240 - 310 MPa |
ASTM B348 |
|
Allungamento |
Maggiore o uguale al 30% (tipico 35-40%) |
ASTM B348 |
|
Riduzione dell'area-della sezione trasversale |
Maggiore o uguale al 40% |
- |
|
Durezza |
120 - 150 HV/Inferiore o uguale a 70 HRB |
- |
Nota: dopo la deformazione a freddo, la resistenza di INVAR può essere notevolmente aumentata (resistenza alla trazione fino a 800-1000 MPa), ma la sua duttilità diminuisce corrispondentemente. I materiali lavorati a freddo sono adatti per applicazioni con requisiti di resistenza più elevati.
Prestazioni di espansione termica (indicatore di prestazione principale)
|
Intervallo di temperatura |
Coefficiente di espansione lineare medio (×10⁻⁶ / grado) |
Nota |
|
20 - 50 grado |
0.6 |
Intervallo di espansione vicino-zero |
|
20 - 100 grado |
0.8 - 1.8 |
Vantaggi principali Intervallo di temperatura |
|
20 - 200 grado |
1.7 - 2.0 |
- |
|
20 - 300 grado |
4.9 - 5.1 |
Man mano che ci si avvicina al punto di Curie, il coefficiente di espansione aumenta |
|
20 - 400 grado |
7.8 - 8.0 |
Il coefficiente di espansione aumenta notevolmente dopo aver superato il punto di Curie |
|
20 - 500 grado |
9.7 - 10.0 |
Ritorno al normale comportamento di espansione termica |
Nota: la proprietà di bassa espansione di INVAR si basa sul suo ferromagnetismo. Una volta che la temperatura supera il punto di Curie (circa 230 gradi), l'effetto magnetostrizione scompare e il coefficiente di dilatazione termica aumenta bruscamente fino a un livello paragonabile a quello dell'acciaio ordinario (da circa 12 × 10⁻⁶ / grado a 15 × 10⁻⁶ / grado). Pertanto, non è adatto per ambienti ad alta-temperatura.
Supporti applicabili
1. Ambiente atmosferico: la resistenza alla corrosione è migliore di quella dell'acciaio al carbonio ordinario e si avvicina al livello dell'acciaio inossidabile austenitico.
2. Acqua dolce e mezzi debolmente acidi: buona resistenza alla corrosione.
3. Fluidi a bassa-temperatura: come azoto liquido (-196 gradi) e gas naturale liquefatto (GNL, -162 gradi).
4. Ambiente sottovuoto: adatto per componenti strutturali di veicoli spaziali e strumenti di precisione.
5. Olio per strumenti di precisione e mezzi isolanti: buona compatibilità.
Nota: INVAR è soggetto a vaiolatura e tensocorrosione in ambienti contenenti zolfo-o nebbia salina. In caso di esposizione ad ambienti umidi o corrosivi per periodi prolungati, si consigliano trattamenti di protezione della superficie come galvanica (ad esempio nichelatura, zincatura) o verniciatura.
Prestazioni ad alta-temperatura
Il comportamento di dilatazione termica dell'INVAR è uno dei suoi indicatori di prestazione più critici. Di seguito sono riportati i valori di riferimento tipici su come cambia il coefficiente di dilatazione termica con la temperatura:
|
Intervallo di temperatura |
Coefficiente di espansione lineare medio (×10⁻⁶ / grado) |
Nota |
|
20 - 50 grado |
0.6 |
Inflazione prossima a-zero |
|
20 - 100 grado |
0.8 - 1.8 |
Intervallo di temperatura operativa principale |
|
20 - 200 grado |
1.7 - 2.0 |
- |
|
20 - 300 grado |
4.9 |
Il coefficiente di espansione aumenta significativamente sopra i 200 gradi |
Stabilità termica e dimensionale a lungo termine-:
INVAR mostra una buona stabilità microstrutturale e cambiamenti dimensionali minimi quando in servizio a temperature inferiori o uguali a 200 gradi per periodi prolungati. Tuttavia, durante la conservazione a lungo termine-a temperatura ambiente potrebbero verificarsi lievi modifiche dimensionali (ritiro dovuto all'età). Si consiglia di eseguire un trattamento di stabilizzazione (mantenimento a 300-400 gradi per 10-20 ore) su parti ad alta precisione per eliminare le tensioni residue, stabilizzare la struttura austenitica e ridurre la deriva dimensionale durante l'uso successivo. In particolare, INVAR è altamente sensibile alle velocità di raffreddamento durante il trattamento termico. Il raffreddamento rapido può portare alla sovrasaturazione dell'austenite, con conseguente trasformazione della fase di precipitazione durante l'uso successivo e provocando cambiamenti nel coefficiente di dilatazione termica.
Sistema di trattamento termico
Il trattamento termico dell'INVAR ha un impatto decisivo sulla stabilità microstrutturale finale e sull'accuratezza dimensionale, con specifiche comuni come segue:
1. Ricottura (per alleviare lo stress di lavorazione e stabilizzare la microstruttura): riscaldare a 815-830 gradi (1525 gradi F), mantenere per 0,5 ore per pollice di spessore, raffreddare in forno a una velocità inferiore o uguale a 200 gradi F all'ora e raffreddare in aria dopo il raffreddamento inferiore a 600 gradi F.
2. Trattamento di stabilizzazione (consigliato per parti ad alta-precisione): mantenere a 300-400 gradi per 10-20 ore, quindi raffreddare lentamente a temperatura ambiente per eliminare le tensioni residue, stabilizzare la microstruttura austenitica e ridurre al minimo la deriva dimensionale.
3. Trattamento di distensione (dopo la lavorazione): mantenere a 200-300 gradi per 1-2 ore, quindi raffreddare all'aria per prevenire la deformazione causata dalle sollecitazioni di taglio.
Nota: INVAR è altamente sensibile alla velocità di raffreddamento durante il trattamento termico. Tutti i trattamenti termici devono essere eseguiti utilizzando metodi di raffreddamento lento; un raffreddamento rapido (come la tempra in acqua) può portare a una microstruttura instabile e conseguenti cambiamenti dimensionali.
Lavorabilità
INVAR ha una buona lavorabilità, ma occorre prestare attenzione alla tendenza all'incrudimento:
|
Metodo di elaborazione |
Parametri/metodi consigliati |
Note |
|
Lavoro a freddo |
Laminazione a freddo, trafilatura a freddo, stampaggio, piegatura |
Lo stato ricotto offre la migliore formabilità. Prestare attenzione al ritorno elastico. |
|
Lavorazioni meccaniche |
Tornitura, fresatura, foratura |
Selezionare utensili da taglio affilati e parametri di taglio adeguati e prestare attenzione all'incrudimento. |
|
Saldatura |
Saldatura TIG, saldatura a resistenza, saldatura a fascio di elettroni |
Si consiglia di utilizzare filo di apporto INVAR dello stesso materiale, seguito da ricottura-di distensione dopo la saldatura |
|
Lavoro a caldo |
Forgiatura, laminazione a caldo |
L'intervallo di temperatura è ristretto (850-1200 gradi) ed è strettamente controllato. |
|
Incisione chimica |
Può essere eseguito |
Adatto per la lavorazione di precisione di lamiere sottili |


INVAR (4J36) è progettato per applicazioni di precisione con requisiti di stabilità dimensionale estremamente elevati ed è consigliato per l'utilizzo nei seguenti campi:
Campi di applicazione
-
Strumenti di precisione e apparecchiature metrologiche (applicazioni classiche)
Standard metrologici per la misurazione della lunghezza (blocchetti di riscontro, scale rigate, scale di base geodetiche), strumenti ottici di precisione (interferometri, spettrometri, microscopi), apparecchiature laser (risonatori laser, sistemi di guida del raggio), cilindri telescopici e strutture di supporto. Le caratteristiche di bassa espansione di INVAR garantiscono che gli strumenti mantengano l'accuratezza geometrica e la stabilità dell'allineamento ottico a diverse temperature ambientali. -
Aerospaziale
Componenti strutturali di telecamere satellitari, parti di supporto del sistema di controllo termico del veicolo spaziale, compensatori della linea del carburante del motore a razzo, alloggiamenti del giroscopio, componenti strutturali dell'accelerometro, mantenimento della stabilità dimensionale in ambienti con temperatura spaziale estrema (da -200 gradi a +150 gradi). -
Criogenica e stoccaggio e trasporto di GNL (applicazione principale)
Pareti interne di serbatoi di stoccaggio di GNL di tipo a membrana- su navi metaniere (sistemi di contenimento del carico), strutture di supporto di serbatoi di GNL, termostati criogenici, strutture di supporto di magneti superconduttori. INVAR mantiene una contrazione termica estremamente bassa alla temperatura di stoccaggio del GNL di -162 gradi, prevenendo la rottura del serbatoio. -
Industria elettronica e delle telecomunicazioni
Risuonatori a microonde, involucri di filtri, alloggiamenti e supporti di oscillatori, telai conduttori di pacchetti di circuiti integrati, tavoli per wafer e telai di supporto del tavolo del pezzo in lavorazione di macchine litografiche, garantendo stabilità di frequenza e precisione di posizionamento a livello nanometrico-. -
Semiconduttori e produzione di precisione
Piattaforme di posizionamento di precisione di macchine litografiche per semiconduttori, camere a vuoto in impiantatori ionici ed incisori, nuclei e cavità di stampi a iniezione ad alta-precisione. -
Tecnologia e ricerca quantistica
Pareti interne di criostati di frigoriferi a diluizione per calcolo quantistico, componenti strutturali di orologi atomici, strutture di supporto di rilevatori di particelle, circuiti magnetici di spettrometri. -
Produzione automobilistica e meccanica
Stampi per iniezione ad alta-precisione, anime di stampi per pressofusione-, calibri di precisione e dispositivi di ispezione, elementi a bassa-dilatazione di nastri bimetallici. -
Elementi bimetallici
Come materiale a basso-strato di espansione per strisce bimetalliche, combinato con uno strato ad alta-espansione per formare fogli bimetallici utilizzati nei dispositivi di misurazione e controllo della temperatura.
Consegna e personalizzazione
Offriamo soluzioni di supply chain flessibili e affidabili per assicurarvi di ricevere materiali INVAR(4J36) che soddisfino perfettamente i requisiti del vostro progetto.
|
Modulo |
 Foglio/Piastra
|
 Barra/Asta
|
 Tubo/tubo
|
 Bobina di nastri/fogli
|
 Filo/vergella
|
|---|---|---|---|---|---|
|
Gamma convenzionale |
Spessore: 0.5 - 100 mm |
Diametro Φ6-500mm |
Diametro esterno Φ10-300mm |
Spessore: 0,05 – 3,0 mm |
Diametro Φ0,1-10 mm |
|
Capacità di personalizzazione |
Lamiere-laminate a caldo o a freddo-lamiere, lamiere ultra-sottili (a partire da 0,1 mm), parti stampate, taglio longitudinale-a dimensioni specificate, trattamenti superficiali speciali (decapaggio, lucidatura) |
Barre forgiate, barre-laminate a caldo, barre lucidate, barre sagomate e diverse condizioni di trattamento termico (ricottura, stabilizzazione) |
Tubi senza saldatura/tubi saldati, taglio a-lunghezza fissa, dedicati per tubazioni a bassa-temperatura |
Materiali in nastri di precisione, bobine per stampaggio, tranciatura laminata, larghezza non-standard, pellicola protettiva speciale |
Trafilatura di precisione, filo d'apporto per saldatura, trattamento superficiale speciale |
Perché sceglierci? - Tecnologia ingegneristica affidabile. Consegna affidabile.
Non siamo solo un fornitore, ma un partner di fiducia per i materiali in Cina.
Produzione verticalmente integrata
Possiedi una struttura da 20.000㎡ con 10+ linee automatizzate (8,000+ tonnellate/anno). Il-centro utensili e stampi interno consente una rapida personalizzazione e un controllo efficace dei costi -nessun margine di intermediazione.

Controllo di qualità rigoroso in ogni fase
Tracciabilità completa dei principali punti di controllo del controllo qualità in tutta la produzione,. 100% conforme agli standard ASTM/ASME, EN e GB. Rapporti sui test dei materiali disponibili con ogni spedizione.
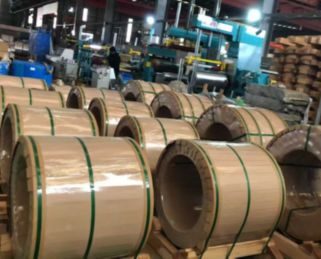
Consegna affidabile e imballaggio per l'esportazione
10+ anni di esportazione in Europa, Nord America, Sud-Est asiatico e Medio Oriente con protezione impermeabile e anti-ruggine, combinati con opzioni di spedizione flessibili, garantiscono arrivi sicuri e puntuali-.

Convalida del campione prima della produzione di massa
Forniamo campioni gratuiti per la verifica della qualità, consentendoti di effettuare ordini all'ingrosso solo dopo l'approvazione. Garantiamo la coerenza dal campione alla produzione di massa attraverso misurazioni dimensionali accurate e una produzione trasparente.
Domande frequenti
D: Quali sono i principali vantaggi di INVAR?
D: Qual è la differenza tra INVAR (4J36) e il normale acciaio inossidabile?
D: Come funziona INVAR? Perché il suo coefficiente di dilatazione termica è così basso?
D: Che tipo di trattamento termico richiede INVAR?
D: Quali sono le temperature di utilizzo più alte e più basse per INVAR?
D: Quali sono le prestazioni di saldatura di INVAR?
D: L'INVAR può sostituire altre leghe a bassa-espansione?
Etichetta sexy: invar, produttori, fornitori, fabbrica di invar in Cina


