

Caratteristiche dei prodotti

Resistenza alle temperature ultra-elevate e allo scorrimento viscoso (vantaggi principali)
Il vantaggio principale di ASTM A335 P92 risiede nella sua resistenza ultra-alle alte-temperature e nella resistenza allo scorrimento viscoso. Grazie alla sostituzione parziale del tungsteno (W) con il molibdeno (Mo), alla microlega ottimizzata V-Nb e a una microstruttura martensitica temperata, P92 mostra una resistenza alla rottura per creep ad alta-temperatura significativamente superiore rispetto al P91 e ai tradizionali acciai al cromo-molibdeno nell'intervallo di temperatura di 550-650 gradi. In condizioni a 620 gradi, lo stress consentito di P92 è circa 1,1-1,2 volte quello di P91 e la sua resistenza allo scorrimento è circa 1,5-2 volte quella di P91. Ciò gli consente di resistere efficacemente alla lenta deformazione plastica (creep) dei materiali ad alta temperatura e pressione, garantendo la sicurezza e l'affidabilità delle tubazioni durante il servizio ad alta temperatura-a lungo termine. Con una resistenza alla trazione minima di 620 MPa e una resistenza allo snervamento minima di 440 MPa, entrambe di gran lunga superiori a quelle di P91 (maggiore o uguale a 585 MPa / maggiore o uguale a 415 MPa), P92 consente un'ulteriore riduzione dello spessore delle pareti, riducendo significativamente il peso proprio della tubazione, lo stress termico e il costo complessivo.

Eccellente resistenza all'ossidazione alle alte-temperature
Il contenuto di cromo del 9% nella norma ASTM A335 P92 fornisce un'eccellente resistenza all'ossidazione alle alte-temperature. Negli ambienti con vapore ad alta-temperatura, P92 può formare uno strato di ossido di Cr₂O₃ denso e stabile, resistendo efficacemente all'ossidazione ad alta-temperatura e all'ossidazione del vapore. Il limite superiore della temperatura di ossidazione raggiunge i 620-650 gradi, che è significativamente migliore di P22 (inferiore o uguale a 565 gradi) e P91 (inferiore o uguale a 593 gradi). Questa proprietà lo rende un materiale ideale per i tubi principali del vapore nelle centrali elettriche ultra-supercritiche avanzate che operano a una temperatura di 620 gradi.

Buona lavorabilità e formabilità
ASTM A335 P92 presenta buone proprietà di lavorazione a freddo e a caldo, consentendo vari processi di formatura come piegatura a caldo, piegatura a freddo e forgiatura. Va notato che, a causa della sua struttura martensitica e del maggiore contenuto di tungsteno, P92 ha una tendenza all'incrudimento leggermente maggiore rispetto a P91. Si consiglia di includere opportune fasi di ricottura intermedie durante le operazioni di formatura. La sua lavorabilità è paragonabile a quella del P91 e può essere lavorato utilizzando metodi di lavorazione convenzionali. Si consiglia di utilizzare utensili da taglio in metallo duro.

Rigorosi requisiti in termini di prestazioni di saldatura e trattamento termico post-saldatura
ASTM A335 P92 presenta una buona saldabilità. Tuttavia, a causa della sua microstruttura martensitica e dell'alto contenuto di W e Cr, ha una forte tendenza a indurirsi nella zona termicamente-influenzata (HAZ) durante la saldatura, imponendo requisiti estremamente severi sui processi di saldatura e sul trattamento termico post-saldatura (PWHT). Si consiglia che la temperatura di preriscaldamento prima della saldatura sia di 200-300 gradi. Dopo la saldatura, il PWHT deve essere eseguito riscaldando a 730-780 gradi, mantenendo la temperatura e quindi raffreddando lentamente per eliminare le tensioni residue di saldatura, ammorbidire la zona interessata dal calore e garantire la tenacità e la resistenza alle crepe del giunto saldato. I requisiti del processo di saldatura per P92 sono più severi di quelli per P91. Si consiglia di far operare saldatori esperti, con uno stretto controllo dell'apporto termico.
Eccellente stabilità organizzativa e affidabilità del servizio-a lungo termine
ASTM A335 P92 mostra una buona stabilità organizzativa durante il servizio a lungo-termine a temperature inferiori o uguali a 620 gradi. La sua composizione di 9%Cr-0,5%Mo-1,8%W-V-Nb migliora efficacemente la resistenza al creep alle alte-temperature e la resistenza all'ossidazione del materiale. La microstruttura della martensite temperata garantisce la stabilità dell'organizzazione e il mantenimento delle proprietà meccaniche durante il servizio ad alta temperatura-a lungo termine. Dopo il trattamento termico di normalizzazione e rinvenimento (N+T), P92 ottiene una microstruttura martensite temperata uniforme e fine, garantendo stabilità organizzativa e affidabilità in condizioni di servizio ad alta temperatura.
Specifiche tecniche
Composizione chimica (ASTM A335 / ASME SA335)
|
Elemento |
Requisiti standard |
Nota |
|
C |
0.07 - 0.13% |
Bilanciare forza e resilienza |
|
Mn |
0.30 - 0.60% |
Rafforzamento della soluzione solida, miglioramento della resistenza |
|
P |
Inferiore o uguale allo 0,020% |
Elementi nocivi, rigorosamente controllati |
|
S |
Inferiore o uguale allo 0,010% |
Elementi nocivi, rigorosamente controllati |
|
Sì |
Inferiore o uguale allo 0,50% |
Disossidante, migliora la resistenza all'ossidazione-alle alte temperature |
|
Cr |
8.50 - 9.50% |
Elementi principali che forniscono un'eccellente-resistenza all'ossidazione e alla corrosione alle alte temperature |
|
Mo |
0.30 - 0.60% |
Elementi principali per migliorare la resistenza alla frattura da scorrimento ad alta-temperatura (parzialmente sostituito da W) |
|
W |
1.50 - 2.00% |
Gli elementi principali, che sostituiscono parte del Mo, migliorano significativamente-la resistenza allo scorrimento viscoso alle alte temperature |
|
V |
0.15 - 0.25% |
Gli elementi di microlega, rafforzati dalle precipitazioni, migliorano significativamente la resistenza allo scorrimento viscoso alle alte-temperature |
|
N.B |
0.04 - 0.09% |
Gli elementi di microlega, l'affinamento del grano, migliorano-la resistenza alle alte temperature e la tenacità |
|
N |
0.030 - 0.070% |
Soluzione solida che rafforza per migliorare la resistenza alle alte-temperature |
|
Al |
Inferiore o uguale allo 0,02% |
Controllo rigoroso per garantire la purezza |
|
Fe |
Quantità rimanente (≈ 88%) |
Elemento matrice |
Proprietà fisiche
|
Prestazione |
Valore/intervallo numerico |
Condizioni di prova |
|
Densità |
≈ 7,75 g/cm³ |
Temperatura ambiente (20 gradi) |
|
Punto di fusione |
≈ 1350-1400 gradi |
- |
|
Resistenza elettrica |
≈ 0.45 μΩ·m |
Temperatura ambiente |
|
Conducibilità termica |
≈ 30 W/(m·K) |
Temperatura ambiente |
|
Coefficiente di dilatazione termica (20-100 gradi) |
≈ 10.8 × 10⁻⁶ /K |
- |
|
Modulo elastico (modulo di Young) |
≈ 195 GPa |
Temperatura ambiente |
|
Rapporto di Poisson |
≈ 0.28 |
Temperatura ambiente |
|
Magnetismo |
Ferromagnetico |
Struttura martensitica, che è magnetica |
Proprietà meccaniche (normalizzato + temperato, valori tipici, ASTM A335)
|
Prestazione |
Valore tipico |
Standard di attuazione |
|
Resistenza alla trazione |
Maggiore o uguale a 620 MPa |
ASTM A335 |
|
Limite di snervamento (compensazione dello 0,2%) |
Maggiore o uguale a 440 MPa |
ASTM A335 |
|
Allungamento (lunghezza calibro 2 pollici/50 mm) |
Maggiore o uguale al 20% |
ASTM A335 |
|
Durezza |
Inferiore o uguale a 250 HB (valore tipico) |
- |
Note: The strength level of P92 is significantly higher than that of P91 (≥585 MPa / ≥415 MPa). Its core advantages lie in the substitution of part of Mo with W and optimized V-Nb micro-alloying, which bring ultra-high high-temperature strength and creep resistance, enabling long-term safe operation of 620°C class ultra-supercritical units. For higher temperature grades (>650 gradi), si consigliano leghe a base di nichel-.
Prestazioni ad alta-temperatura
ASTM A335 P92 mantiene elevati livelli di resistenza a temperature elevate ed è adatto per condizioni di servizio a lungo termine-ad alta-temperatura fino a 620 gradi:
|
Temperatura |
Resistenza alla trazione (MPa, circa) |
Tasso di mantenimento delle prestazioni |
|
Temperatura ambiente (20 gradi) |
Maggiore o uguale a 620 |
100% |
|
400 gradi |
≈ 560 |
Maggiore o uguale al 90% |
|
500 gradi |
≈ 520 |
Maggiore o uguale all'84% |
|
600 gradi |
≈ 450 |
Maggiore o uguale al 73% |
|
620 gradi |
≈ 420 |
Maggiore o uguale al 68% |
|
650 gradi |
≈ 370 |
Maggiore o uguale al 60% |
Stabilità termica e stabilità microstrutturale a lungo-termine
ASTM A335 P92 mostra una buona stabilità microstrutturale durante il servizio a lungo-termine a temperature inferiori o uguali a 620 gradi. La sostituzione parziale del Mo con il W e la microlega ottimizzata del V-Nb migliorano efficacemente la resistenza allo scorrimento alle alte-temperature e la resistenza all'ossidazione. Tuttavia, la stabilità microstrutturale diminuisce e la resistenza allo scorrimento viscoso diminuisce in modo significativo se utilizzato per un servizio a lungo termine a temperature superiori a 650 gradi. Pertanto, non è consigliato per il servizio a lungo-termine superiore a 650 gradi. Per i gradi destinati a temperature più elevate, si consigliano leghe a base di nichel-.
Sistema di trattamento termico
Le prestazioni finali di ASTM A335 P92 dipendono fortemente dal regime di trattamento termico, con specifiche comuni come segue:
1. Trattamento normalizzante (normalizzante)
Riscaldare a 1040-1065 gradi, mantenere per un tempo sufficiente (circa 1 ora per pollice di spessore della parete), quindi raffreddare all'aria o con ventola. Ciò si traduce in una struttura martensitica uniforme e fine, che la prepara al successivo rinvenimento.
2. Trattamento di rinvenimento(Tempra)
Riscaldare a 730-780 gradi, tenere premuto per un tempo sufficiente, quindi raffreddare all'aria. Ciò elimina le tensioni indotte dalla normalizzazione, ottiene la microstruttura della martensite rinvenuta, ottimizza la tenacità e la plasticità e raggiunge le proprietà di servizio finali.
3. Ricottura completa (opzionale)
Riscaldare a 850-900 gradi, mantenere la temperatura, quindi raffreddare in forno fino a circa 650 gradi, seguito dal raffreddamento ad aria a temperatura ambiente. Viene utilizzato per eliminare le sollecitazioni dovute alla lavorazione a freddo o migliorare la formabilità durante la lavorazione a freddo.
Attenzione:
La temperatura del trattamento termico di P92 è paragonabile a quella di P91 (normalizzazione 1040-1065 gradi) e deve essere rigorosamente controllata
Il trattamento termico post-saldatura (PWHT) deve essere eseguito dopo la saldatura. Implica il riscaldamento a 730-780 gradi, il mantenimento della temperatura e quindi il raffreddamento lento per eliminare le tensioni residue della saldatura e ammorbidire la zona interessata dal calore.
I requisiti del processo di saldatura per P92 sono più severi di quelli per P91. Si consiglia di controllare rigorosamente l'apporto termico di saldatura e la temperatura di preriscaldamento (200-300 gradi).
La temperatura e il tempo del trattamento termico devono essere rigorosamente controllati per evitare l'ingrossamento del grano o fluttuazioni delle prestazioni.
Supporti applicabili
Vapore ad alta-temperatura
Tubazioni principali del vapore di centrali elettriche ultra-supercritiche (minori o uguali a 620 gradi), tubi di riscaldamento ad alta-temperatura, tubi di surriscaldatore e tubi di riscaldamento
Gas di processo ad alta-temperatura e alta-pressione
Condotte ad alta-temperatura e alta-pressione per apparecchiature chimiche come ammoniaca sintetica, metanolo e fertilizzanti
Centrale nucleare
Tubi per scambiatori di calore per isole nucleari, tubi per generatori di vapore
Acqua calda
Rete di riscaldamento, impianto di riscaldamento
Olio diatermico e vettori termici
Condotte per sistemi di scambio termico chimico
Nota: ASTM A335 P92 non è adatto per mezzi fortemente corrosivi come acidi ossidanti forti e cloruri ad alta-temperatura e ad alta-concentrazione. Il suo limite superiore per la resistenza all'ossidazione è di circa 620-650 gradi; al di sopra di questa temperatura si consigliano leghe a base di nichel. P92 ha requisiti rigorosi per i processi di saldatura e deve essere utilizzato da saldatori esperti.


ASTM A335 P92 è adatto per condizioni di temperatura ultra-elevata e alta-pressione che vanno da 580 a 620 gradi. È il materiale preferito per le centrali elettriche ultra-supercritiche avanzate e i progetti di energia nucleare nella classe 620 gradi ed è consigliato per l'uso nelle seguenti aree:
Campi di applicazione
-
Generazione di energia da combustibili fossili (applicazione principale)
● Tubazioni principali del vapore di centrali elettriche ultra-supercritiche avanzate (inferiore o uguale a 620 gradi)
● Tubazioni del riscaldatore ad alta-temperatura, tubi del surriscaldatore-ad alta temperatura
● Collettori caldaia, collettori surriscaldatore
● Sistema di tubazioni del vapore ad alta-temperatura -
Generazione di energia nucleare (applicazione principale)
● Tubi per scambiatori di calore di centrali nucleari
● Tubazioni del generatore di vapore dell'isola nucleare
● Condotte di processo ad alta-temperatura e alta-pressione nelle centrali nucleari -
Petrolchimico
● Condotte ad alta-temperatura e ad alta-pressione per unità di idrotrattamento/idrocracking nelle raffinerie
● Tubazioni di processo dell'unità di reforming catalitico
● Condotte ad alta-temperatura nelle unità di cracking dell'etilene -
Industria chimica e dei fertilizzanti
● Tubazioni di processo ad alta-temperatura per impianti di sintesi dell'ammoniaca
● Gasdotti di riformato dell'impianto di metanolo
● Tubazioni ad alta-temperatura e-alta pressione nelle fabbriche di fertilizzanti -
Raccordi per tubi ad alta-temperatura e alta-pressione
● Gomiti, raccordi a T e riduttori per alte-temperature
● Raccordi per tubi forgiati, flange
Consegna e personalizzazione
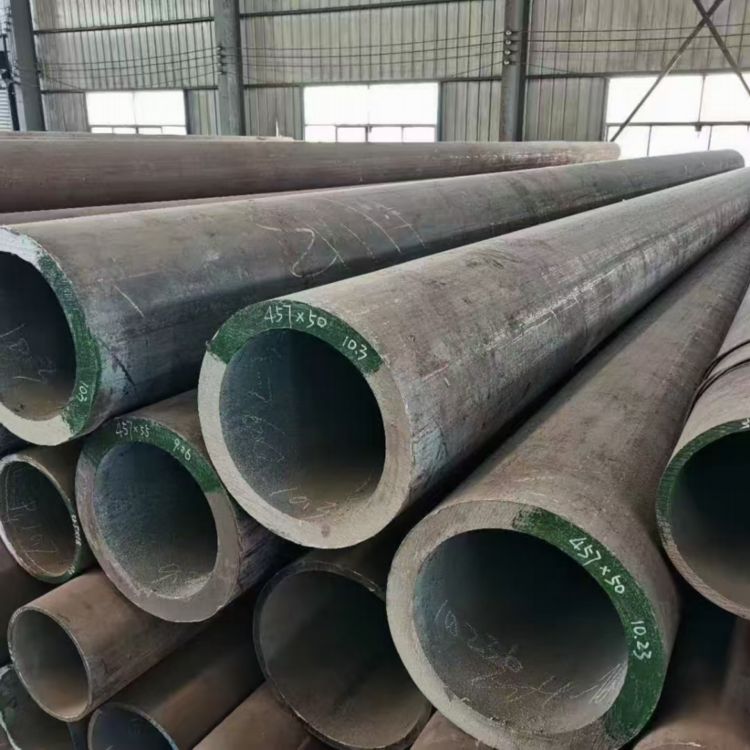
Offriamo soluzioni di catena di fornitura flessibili e affidabili per assicurarvi di ricevere tubi in acciaio legato ASTM A335 P92 che soddisfano perfettamente i requisiti del vostro progetto.
Forme materiali personalizzabili
Supportiamo la produzione di varie forme base e speciali in base a disegni o specifiche.
|
Modulo |
 Tubo in acciaio senza saldatura
|
 Tubo a pareti spesse-di grande diametro-
|
 Tubo in acciaio legato
|
|---|---|---|---|
|
Gamma convenzionale |
Diametro esterno: 10.3 - 1067 mm; Spessore della parete: 1 - 150 mm |
Diametro esterno: 219 - 1067 mm; Spessore della parete: 20 - 150 mm |
Diametro esterno: 10.3 - 610 mm; Spessore della parete: 1 - 50 mm |
|
Capacità di personalizzazione |
Tubi senza saldatura-laminati a caldo/trafilati a freddo-, taglio a lunghezza fissa-, lavorazione smussata, filettature delle estremità dei tubi, condizioni speciali di trattamento termico (normalizzazione + rinvenimento/ricottura) |
Espansione a caldo, taglio a-lunghezza fissa, lavorazione a smusso, condizioni speciali di trattamento termico |
Tubi di precisione-trafilati a freddo, taglio-a lunghezza fissa, trattamento superficiale speciale |
Perché sceglierci? - Tecnologia ingegneristica affidabile. Consegna affidabile.
Non siamo solo un fornitore, ma un partner di fiducia per i materiali in Cina.
Produzione verticalmente integrata
Possiedi una struttura da 20.000㎡ con 10+ linee automatizzate (8,000+ tonnellate/anno). Il-centro utensili e stampi interno consente una rapida personalizzazione e un controllo efficace dei costi -nessun margine di intermediazione.

Controllo di qualità rigoroso in ogni fase
Tracciabilità completa dei principali punti di controllo del controllo qualità in tutta la produzione,. 100% conforme agli standard ASTM/ASME, EN e GB. Rapporti sui test dei materiali disponibili con ogni spedizione.
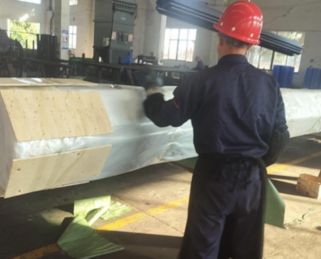
Consegna affidabile e imballaggio per l'esportazione
10+ anni di esportazione in Europa, Nord America, Sud-Est asiatico e Medio Oriente con protezione impermeabile e anti-ruggine, combinati con opzioni di spedizione flessibili, garantiscono arrivi sicuri e puntuali-.

Convalida del campione prima della produzione di massa
Forniamo campioni gratuiti per la verifica della qualità, consentendoti di effettuare ordini all'ingrosso solo dopo l'approvazione. Garantiamo la coerenza dal campione alla produzione di massa attraverso misurazioni dimensionali accurate e una produzione trasparente.
Domande frequenti
D: Quali sono i principali vantaggi di ASTM A335 P92?
D: Qual è la differenza tra ASTM A335 P92 e P91? Come scegliere tra loro?
D: Quali sono le differenze tra ASTM A335 P92 e P22? Come scegliere tra loro?
D: Qual è la temperatura massima di servizio per ASTM A335 P92?
D: Quali sono le prestazioni di saldatura di ASTM A335 P92?
D: Qual è la resistenza alla corrosione di ASTM A335 P92?
Etichetta sexy: astm a335 p92, Cina astm a335 p92 produttori, fornitori, fabbrica


