


Caratteristiche dei prodotti

Elevata resistenza abbinata ad eccellente tenacità (vantaggio fondamentale)
Il vantaggio principale di API 5L X70 risiede nel suo eccellente equilibrio tra elevata resistenza e tenacità superiore. Grazie al design in microlega-a basso contenuto di carbonio-(contenuto di carbonio generalmente inferiore o uguale a 0,08-0,10%) e al processo di laminazione e raffreddamento controllato TMCP, X70 mantiene un carico di snervamento minimo di 485 MPa e una resistenza alla trazione minima di 565 MPa pur offrendo un'eccellente resilienza all'impatto a bassa-temperatura (energia di impatto di -30 gradi maggiore o uguale a 50 J). Il suo limite di snervamento è circa 1,67 volte quello dell'X42 (290 MPa), rendendolo adatto per applicazioni di trasmissione ad alta pressione con pressioni più elevate e spessori di parete maggiori.
|
Indicatori di prestazione |
Requisiti PSL1 |
Requisiti PSL2 |
|
Carico di snervamento minimo (MPa) |
485 |
485 |
|
Carico di snervamento massimo (MPa) |
- |
605 |
|
Resistenza alla trazione minima (MPa) |
565 |
565 |
|
Resistenza alla trazione massima (MPa) |
- |
760 |
|
Rapporto di rendimento |
- |
Di solito inferiore o uguale a 0,93 |
|
Allungamento |
Maggiore o uguale al 19-21% |
Maggiore o uguale al 19-21% |
Nota: PSL2 impone limiti sia sul carico di snervamento massimo che sulla resistenza a trazione massima (con limiti superiori rispettivamente di 605 MPa e 760 MPa), garantendo che il materiale abbia una capacità di deformazione plastica sufficiente e un margine di sicurezza più elevato per evitare rischi di rottura fragile causati da un rapporto di snervamento-/-di trazione eccessivamente elevato.

Eccellenti prestazioni di saldatura (requisito fondamentale per l'acciaio delle tubazioni)
Il design equivalente a bassissimo{0}}carbonio di API 5L X70 garantisce eccellenti prestazioni di saldatura, che rappresentano un requisito fondamentale per la costruzione su larga-scala di acciai per tubazioni. Il grado PSL2 richiede un carbonio equivalente (CEIIW) inferiore o uguale a 0,43 e un Pcm inferiore o uguale a 0,25, garantendo buona tenacità e resistenza alla fessurazione a freddo nella zona-influenzata dal calore in condizioni di saldatura sul campo.
Punti chiave di saldatura:
• Valore CE basso:
Riduce efficacemente la tendenza della zona interessata dal calore della saldatura-a indurirsi e riduce il rischio di cricche a freddo
• Contenuti a basso contenuto di elementi-nocivi-:
Il contenuto di P e S è rigorosamente controllato (S inferiore o uguale allo 0,010%) per garantire la purezza della saldatura e del metallo di base
• Adatto a vari metodi di saldatura:
saldatura di testa di tubi in acciaio senza saldatura, saldatura ad arco sommerso di tubi saldati a spirale/con saldatura continua, ecc., con buone prestazioni di saldatura ad anello sul campo
Per il grado PSL1, il limite superiore del contenuto di carbonio è relativamente ampio (inferiore o uguale allo 0,24%) e durante la saldatura si consiglia il preriscaldamento a 100-150 gradi; per il grado PSL2, il requisito del contenuto di carbonio è più rigoroso (inferiore o uguale a 0,08-0,10%), con conseguente migliore saldabilità e in genere non è necessario un preriscaldamento speciale o richiede solo una temperatura di preriscaldamento inferiore.

Eccellente tenacità alle basse-temperature e resistenza alla frattura fragile
Il grado API 5L X70 PSL2 richiede il test di impatto con intaglio Charpy V-per garantire la resistenza del materiale alla frattura fragile in condizioni di servizio a bassa-temperatura. La microstruttura a grana fine- ottenuta attraverso il processo TMCP (con una dimensione della grana generalmente maggiore o uguale a 10) migliora significativamente la tenacità del materiale alle basse-temperature, consentendo l'applicazione affidabile dell'acciaio per tubi linea X70 in regioni fredde e ambienti con grandi variazioni di temperatura stagionali.
Indice tipico di resilienza (PSL2):
• Temperatura di prova: in genere -30 gradi o inferiore (secondo i requisiti dell'utente)
• Energia d'impatto minima: maggiore o uguale a 50 J (valore medio) / maggiore o uguale a 35 J (valore unico)

Buona resistenza alla corrosione e adattabilità ambientale
API 5L X70 mostra una buona resistenza alla corrosione uniforme in normali ambienti atmosferici, acqua dolce, suolo, petrolio e gas. Per ambienti di servizio acidi (contenenti H₂S), API 5L PSL2 Appendice J fornisce requisiti supplementari per tubi resistenti agli acidi- (X70MS / L485MS), incluso un contenuto di zolfo inferiore (inferiore o uguale a 0,002%), controllo della durezza (inferiore o uguale a 250 HV) e una verifica rigorosa delle prestazioni di resistenza HIC/SSC.
Per l'ambiente marino, l'Appendice H e l'Appendice J del PSL2 forniscono corrispondenti requisiti materiali supplementari applicabili ai tubi strutturali delle piattaforme offshore e alle condotte sottomarine.
Buone prestazioni di piegatura e lavorazione a freddo
API 5L X70 ha un contenuto di carbonio inferiore e un rapporto di resa-a-tenuta moderato (in genere inferiore o uguale a 0,93 per PSL2), che gli conferisce una buona formabilità alla piegatura a freddo. È adatto per la produzione di tubi-piegati a freddo e può essere utilizzato per produrre gomiti-piegati a caldo attraverso processi di piegatura a caldo. Presenta inoltre buone proprietà di taglio, tranciatura e profilatura in condizioni di coil e piastre. Le sue caratteristiche di incrudimento aiutano a migliorare la resistenza dopo la piegatura a freddo.
Specifiche tecniche
Composizione chimica (specifica API 5L / ISO 3183)
|
Elemento |
Tubo senza saldatura PSL1 |
Tubo saldato PSL1 |
PSL2 |
Nota |
|
C |
Inferiore o uguale allo 0,24% |
Inferiore o uguale allo 0,24% |
Inferiore o uguale a 0,08-0,10% |
Design a basso-carbonio per garantire saldabilità e resistenza alle basse-temperature |
|
Mn |
Inferiore o uguale a 1,40% |
Inferiore o uguale a 1,40% |
Inferiore o uguale a 1,70% |
Rafforzamento della soluzione solida, miglioramento della resistenza |
|
P |
Inferiore o uguale allo 0,030% |
Inferiore o uguale allo 0,030% |
Inferiore o uguale allo 0,025% |
Elementi nocivi, rigorosamente controllati |
|
S |
Inferiore o uguale allo 0,030% |
Inferiore o uguale allo 0,030% |
Inferiore o uguale allo 0,010% |
Elementi nocivi, rigorosamente controllati per garantire la resistenza alle basse-temperature |
|
Sì |
Inferiore o uguale allo 0,45% |
Inferiore o uguale allo 0,45% |
Inferiore o uguale allo 0,50% |
Disossidante, migliora la resistenza |
|
V |
Inferiore o uguale allo 0,05% |
Inferiore o uguale allo 0,05% |
Inferiore o uguale allo 0,10% |
Elementi microleganti, rafforzamento delle precipitazioni |
|
N.B |
Inferiore o uguale allo 0,05% |
Inferiore o uguale allo 0,05% |
Inferiore o uguale a 0,06-0,08% |
Elementi microleganti, laminazione controllata per grana fine |
|
Ti |
Inferiore o uguale allo 0,04% |
Inferiore o uguale allo 0,04% |
Inferiore o uguale a 0,02-0,04% |
Elementi microleganti, rafforzamento delle precipitazioni |
|
Cr |
- |
- |
Inferiore o uguale allo 0,50% |
Migliora la temprabilità e la resistenza alla corrosione |
|
Mo |
- |
- |
Inferiore o uguale allo 0,20% |
Migliora la temprabilità e la stabilità della tempra |
|
Ni |
- |
- |
Inferiore o uguale allo 0,30% |
Migliora la resistenza alle basse-temperature |
|
Cu |
- |
- |
Inferiore o uguale allo 0,20% |
Migliora la resistenza alla corrosione atmosferica |
|
CEIIW |
- |
- |
Inferiore o uguale allo 0,43% |
Carbonio equivalente, controllo della saldabilità |
|
Pcm |
- |
- |
Inferiore o uguale allo 0,25% |
Indice di sensibilità alle crepe |
|
Fe |
Quantità rimanente (≈ 97%) |
Quantità rimanente (≈ 97%) |
Quantità rimanente (≈ 97%) |
Elemento matrice |
Proprietà fisiche
|
Proprietà |
Valore/Intervallo |
Condizioni di prova |
|
Densità |
≈ 7,85 g/cm³ |
Temperatura ambiente (20 gradi) |
|
Punto di fusione |
≈ 1420-1460 gradi |
--- |
|
Modulo elastico |
≈ 207 GPa |
Temperatura ambiente |
|
Conducibilità termica |
≈ 50 W/(m·K) |
Temperatura ambiente |
|
Coefficiente di dilatazione termica (20-100 gradi) |
≈ 11.5 × 10⁻⁶ /K |
--- |
|
Rapporto di Poisson |
≈ 0.28 |
Temperatura ambiente |
Proprietà meccaniche (valore tipico)
|
Prestazione |
PSL1 |
PSL2 |
Standard di attuazione |
|
Limite di snervamento minimo |
485MPa |
485MPa |
Specifica API 5L/ISO 3183 |
|
Massima resistenza allo snervamento |
- |
605MPa |
Specifica API 5L/ISO 3183 |
|
Resistenza alla trazione minima |
565MPa |
565MPa |
Specifica API 5L/ISO 3183 |
|
Massima resistenza alla trazione |
- |
760MPa |
Specifica API 5L/ISO 3183 |
|
Allungamento |
Maggiore o uguale al 20% |
Maggiore o uguale al 20% |
Specifica API 5L |
Nota: "X70" nell'API 5L X70 indica il carico di snervamento minimo di 70.000 psi (circa 485 MPa), con il numero che rappresenta l'unità di chilolibbre per pollice quadrato (ksi). Il carico di snervamento effettivo del materiale del tubo varia tipicamente da 500 a 565 MPa e la resistenza alla trazione varia da 580 a 650 MPa.
Supporti applicabili
1. Gas naturale, petrolio greggio e petrolio raffinato: linee di trasmissione principali ad alta-pressione e a lunga{2}distanza
2. Acqua e liquami: condotte idriche a lunga-distanza, trasporto di liquami
3. Mezzi chimici: condutture di fluidi ad alta-pressione negli impianti chimici
4. Gas urbano: reti di distribuzione del gas urbano ad alta-pressione
5. Tubi strutturali: strutture edili, rivestimenti di piattaforme offshore (ambienti non-corrosivi)
6. Ambienti corrosivi generali: suolo convenzionale, atmosfera, acqua dolce
Nota: API 5L X70 non è adatto per fluidi ad alta-temperatura, alta-pressione e fortemente acidi (come acido cloridrico concentrato caldo e acido fluoridrico). In ambienti acidi di petrolio e gas contenenti H₂S, devono essere selezionati materiali di grado speciale specificati nell'Appendice J di API 5L PSL2 (tubi resistenti agli acidi X70MS/L485MS), con controllo aggiuntivo sul contenuto di zolfo (inferiore o uguale a 0,002%), durezza (inferiore o uguale a 250 HV) e prestazioni di resistenza HIC.
Forma del prodotto e processo di produzione
Tubo in acciaio senza saldatura (senza saldatura)
Processo: piercing a laminazione a caldo + laminazione a estensione
Gamma di diametri: 21.3 - 1067 mm (1/2" - 42")
Intervallo spessore parete: 2 - 150 mm
Caratteristiche: capacità di carico senza giunzioni, ad alta pressione-, adatta per condotte principali di petrolio e gas ad alta-pressione
Applicazioni tipiche: trasporto di fluidi ad alta-pressione, raccolta di pozzi di petrolio e gas e condotte di trasmissione
Tubi saldati ad alta-resistenza alla frequenza (ERW) con giuntura diritta
Processo: bobina laminata a caldo- → Formatura con piegatura a freddo → Saldatura a resistenza ad alta-frequenza
Intervallo di diametro esterno: generalmente inferiore o uguale a 610 mm (24")
Intervallo di spessore della parete: generalmente inferiore o uguale a 20 mm
Caratteristiche: Elevata precisione dimensionale, elevata efficienza produttiva e significativi vantaggi in termini di costi
Applicazioni tipiche: diramazioni di petrolio e gas a media e bassa-pressione, gasdotti urbani e tubi strutturali
Controllo dell'apporto di calore di saldatura: saldatura ad alta-frequenza maggiore o uguale a 100 kHz (requisito PSL2) per garantire una qualità di saldatura stabile
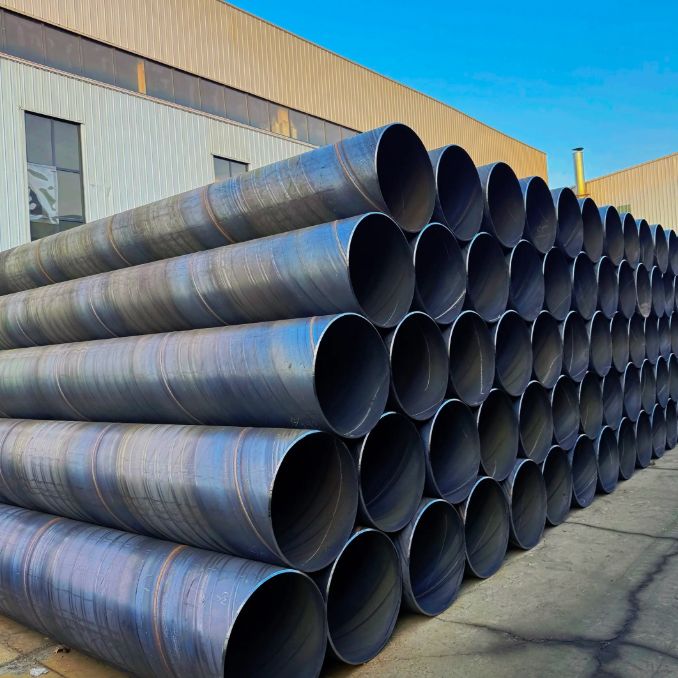
Tubo saldato ad arco sommerso a spirale (SSAW)
Processo: bobina laminata a caldo- → Formatura a spirale → Saldatura ad arco sommerso su entrambi i lati
Intervallo di diametro esterno: generalmente 219 - 2500 mm
Intervallo spessore parete: 6 - 25 mm
Caratteristiche: Il grande diametro offre notevoli vantaggi, consentendo a nastri di acciaio della stessa larghezza di produrre diametri diversi. Lo stress delle saldature a spirale è solo il 75-90% di quello delle saldature diritte, consentendo loro di resistere a pressioni più elevate. Teoricamente, possono essere prodotti continuamente in lunghezze illimitate.
Applicazioni tipiche: condotte di trasporto di acqua/gas-di grande diametro, rivestimenti tecnici offshore
Tubi saldati ad arco sommerso con cucitura diritta (LSAW)
Processo: lamiera di acciaio → Formatura JCOE/Formazione UOE → Saldatura ad arco sommerso su due lati
Intervallo di diametro esterno: 406 - 1620 mm (16" - 64")
Intervallo spessore parete: 6 - 50 mm
Caratteristiche: Saldature corte, basso consumo di materiale di saldatura, ampia gamma di diametri esterni e spessori di parete
Applicazioni tipiche: condotte di trasmissione ad alta-lunga{1}distanza, condotte sottomarine, condotte principali di raccolta e trasporto di petrolio e gas
Standard applicabili e condizioni di consegna
Standard: specifiche API 5L, ISO 3183, GB/T 9711
Livello delle specifiche del prodotto: PSL1 (livello base), PSL2 (livello avanzato)
Condizioni di consegna: laminazione a caldo-, laminazione controllata (TMCP), normalizzazione, laminazione normalizzata, trattamento termico (tempra + rinvenimento), ecc.
Lavorazione finale: estremità piatte, estremità smussate, estremità filettate, estremità di raccordo speciali
Certificato: quando si rispettano i requisiti PSL2, è necessario fornire un certificato di conformità (SR15.1 obbligatorio) e implementare la completa-tracciabilità del processo (SR15.2 obbligatorio).
Regime di trattamento e punti chiave della saldatura
Le prestazioni finali dell'API 5L X70 dipendono dal processo di laminazione e raffreddamento controllato TMCP:
1. Laminazione controllata e raffreddamento controllato (TMCP, utilizzato per ottenere una microstruttura a grana fine-e proprietà meccaniche ottimali):
Riscaldare a 1100-1200 gradi per la laminazione grossolana, quindi eseguire la laminazione controllata con ampia riduzione dell'intervallo di temperature di finitura di 850-950 gradi (laminazione nella zona di non ricristallizzazione), seguita da un raffreddamento controllato entro 600-800 gradi. Ciò si traduce in una microstruttura aciculare uniforme e fine di ferrite + bainite (dimensione dei grani tipicamente maggiore o uguale a 10), garantendo una combinazione equilibrata di resistenza e tenacità. Per i tubi di servizio acidi, il TMCP è il percorso di processo preferito per evitare la precipitazione di fasi dannose.
2. Trattamento termico post-saldatura (se richiesto):
Se è necessaria una distensione dopo la saldatura dell'anello del tubo, è possibile eseguire un trattamento termico post-saldatura a 550-650 gradi per 1-2 ore. Il trattamento termico post-saldatura dovrebbe prestare attenzione al controllo delle velocità di riscaldamento e raffreddamento per evitare di influenzare la microstruttura e le proprietà del materiale di base.
Promemoria importante:
Negli ambienti convenzionali di trasmissione di petrolio e gas senza H₂S, il trattamento termico di distensione in genere non è richiesto dopo la saldatura.
Per le tubazioni in un ambiente acido (contenente H₂S), è richiesta la rigorosa conformità all'Appendice J dell'API 5L PSL2 per prevenire una durezza eccessiva (inferiore o uguale a 250 HV) causata da un trattamento termico post-saldatura improprio.
Durante la saldatura, è necessario un controllo rigoroso dell'apporto di calore (consigliato 0,5-2,5 kJ/mm) e della temperatura di interpass (tipicamente inferiore o uguale a 100 gradi) per prevenire l'ingrossamento del grano nella zona interessata dal calore e un'eccessiva durezza.
API 5L X70 (L485) è adatto per condotte di trasmissione a lunga distanza-di petrolio e gas ad alta pressione, condotte marine e applicazioni di tubazioni strutturali ad alta resistenza. Se ne consiglia l'uso nei seguenti ambiti:
Campi di applicazione
-
Linee di trasmissione principali a lunga-distanza per petrolio e gas naturale
● Condotte principali per il trasporto di petrolio e gas ad alta-pressione e a lunga{1}distanza (progetti nazionali come la trasmissione del gas da ovest-a-est)
● Condotte sottomarine, riser marini
● Principali linee di raccolta e trasporto di grandi giacimenti di gas, principali reti di gasdotti -
Rete di gasdotti urbani ad alta-pressione
● Rete principale di gasdotti urbani-per la trasmissione e la distribuzione del gas ad alta pressione
● Condutture principali di ingresso e uscita delle stazioni di regolazione della pressione ad alta-pressione del gas urbano -
Ingegneria del trasporto dell'acqua e dell'irrigazione
● Conduttura principale di trasmissione dell'acqua-ad alta-pressione a lunga distanza
● Accompagnamento di condotte per progetti di tutela dell'acqua su larga scala- -
Ingegneria chimica e tubazioni industriali ad alta-pressione
● Condotte di processo ad alta-pressione nei parchi industriali chimici
● Tubo dell'acqua circolante ad alta-pressione della centrale elettrica -
Tubi strutturali (ad alta resistenza)
● Giacca per piattaforma offshore (sezione-ad alta resistenza)
● Tubi per fondazioni su pali di grandi ponti
● Tubi di supporto strutturale in acciaio per edifici-alti
● Tubi strutturali per fondazioni di impianti eolici offshore
Consegna e personalizzazione
Offriamo soluzioni di catena di fornitura flessibili e affidabili per assicurarvi di ricevere un tubo di linea API 5L X70 che soddisfi perfettamente i requisiti del vostro progetto.
|
Modulo |
 Acciaio senza saldatura
Tubo |
 Resistenza alla cucitura diritta
Tubo saldato (ERW) |
 Arco sommerso a spirale
Tubo saldato (SSAW) |
 Cucitura diritta sommersa
Tubi saldati ad arco (LSAW) |
|---|---|---|---|---|
|
Gamma convenzionale |
Diametro esterno: 21.3 - 1067 mm; Spessore della parete: 2 - 150 mm |
Diametro esterno: 21.3 - 610 mm; Spessore della parete: 2 - 20 mm |
Diametro esterno: 219 - 2500 mm; Spessore della parete: 6 - 25 mm |
Diametro esterno: 406 - 1620 mm; Spessore della parete: 6 - 50 mm |
|
Capacità di personalizzazione |
Tubi-senza saldatura laminati a caldo, taglio-a lunghezza fissa, lavorazione smussata, filettature delle estremità dei tubi, condizioni speciali di trattamento termico |
Tubi saldati-dritti-ad alta frequenza, taglio a-lunghezza fissa, lavorazione smussata, trattamento di zincatura/rivestimento plastico |
Tubi saldati a spirale di-diametro grande, taglio-a lunghezza fissa, lavorazione smussata, rivestimento anti-corrosione (FBE/3PE) |
Formatura JCOE/UOE, taglio longitudinale, lavorazione smussata, trattamento speciale delle estremità dei tubi |
Perché sceglierci? - Tecnologia ingegneristica affidabile. Consegna affidabile.
Non siamo solo un fornitore, ma un partner di fiducia per i materiali in Cina.
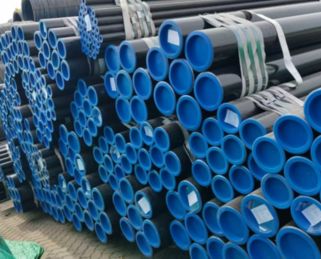
Produzione verticalmente integrata
Possiedi una struttura da 20.000㎡ con 10+ linee automatizzate (8,000+ tonnellate/anno). Il-centro utensili e stampi interno consente una rapida personalizzazione e un controllo efficace dei costi -nessun margine di intermediazione.
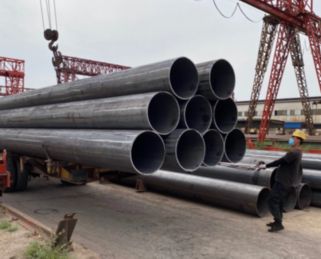
Controllo di qualità rigoroso in ogni fase
Tracciabilità completa dei principali punti di controllo del controllo qualità in tutta la produzione,. 100% conforme agli standard ASTM/ASME, EN e GB. Rapporti sui test dei materiali disponibili con ogni spedizione.

Consegna affidabile e imballaggio per l'esportazione
10+ anni di esportazione in Europa, Nord America, Sud-Est asiatico e Medio Oriente con protezione impermeabile e anti-ruggine, combinati con opzioni di spedizione flessibili, garantiscono arrivi sicuri e puntuali-.

Convalida del campione prima della produzione di massa
Forniamo campioni gratuiti per la verifica della qualità, consentendoti di effettuare ordini all'ingrosso solo dopo l'approvazione. Garantiamo la coerenza dal campione alla produzione di massa attraverso misurazioni dimensionali accurate e una produzione trasparente.
Domande frequenti
D: Quali sono i principali vantaggi dell'API 5L X70?
D: Qual è la differenza tra API 5L X70 PSL1 e PSL2? Come scegliere tra loro?
D: Quali sono le differenze tra API 5L X42, X52, X60, X65 e X70? Come scegliere tra questi?
D: Qual è la temperatura operativa massima per API 5L X70?
D: Quali sono le prestazioni di saldatura di API 5L X70?
D: Qual è la resistenza alla corrosione di API 5L X70?
D: API 5L X70 può sostituire ASTM A53 o X52/X60?
Etichetta sexy: api 5l x70, Cina api 5l x70 produttori, fornitori, fabbrica


